Les 5M désignent une méthode d’analyse des causes qui classe les origines possibles d’un problème en 5 familles : Matière, Matériel, Méthode, Main‑d’œuvre et Milieu.
Cette approche s’appuie sur le diagramme d’Ishikawa, aussi appelé diagramme en arêtes de poisson ou diagramme causes‑effets, développé par Kaoru Ishikawa en 1962 pour la gestion de la qualité.
Qu’est-ce que les 5M ?
La méthode des 5M structure la recherche des causes d’un dysfonctionnement en regroupant les facteurs explicatifs dans 5 catégories dont l’initiale est M.
- Matière
- Matériel
- Méthode
- Main-d’œuvre
- Milieu
Chaque catégorie forme une branche du diagramme d’Ishikawa qui converge vers l’effet à analyser, c’est-à-dire le problème identifié.
L’objectif de cette méthode est de recenser toutes les causes possibles et de les examiner une par une pour déterminer les causes profondes et définir des actions correctives adaptées.
Kaoru Ishikawa et le diagramme en arêtes de poisson
Kaoru Ishikawa, ingénieur chimiste japonais et figure pionnière de la gestion de la qualité, a créé ce diagramme dans les années 1960.
La représentation graphique en forme de poisson donne son nom au diagramme en arêtes de poisson, où les arêtes symbolisent les familles de causes qui convergent vers la tête du poisson représentant le problème.
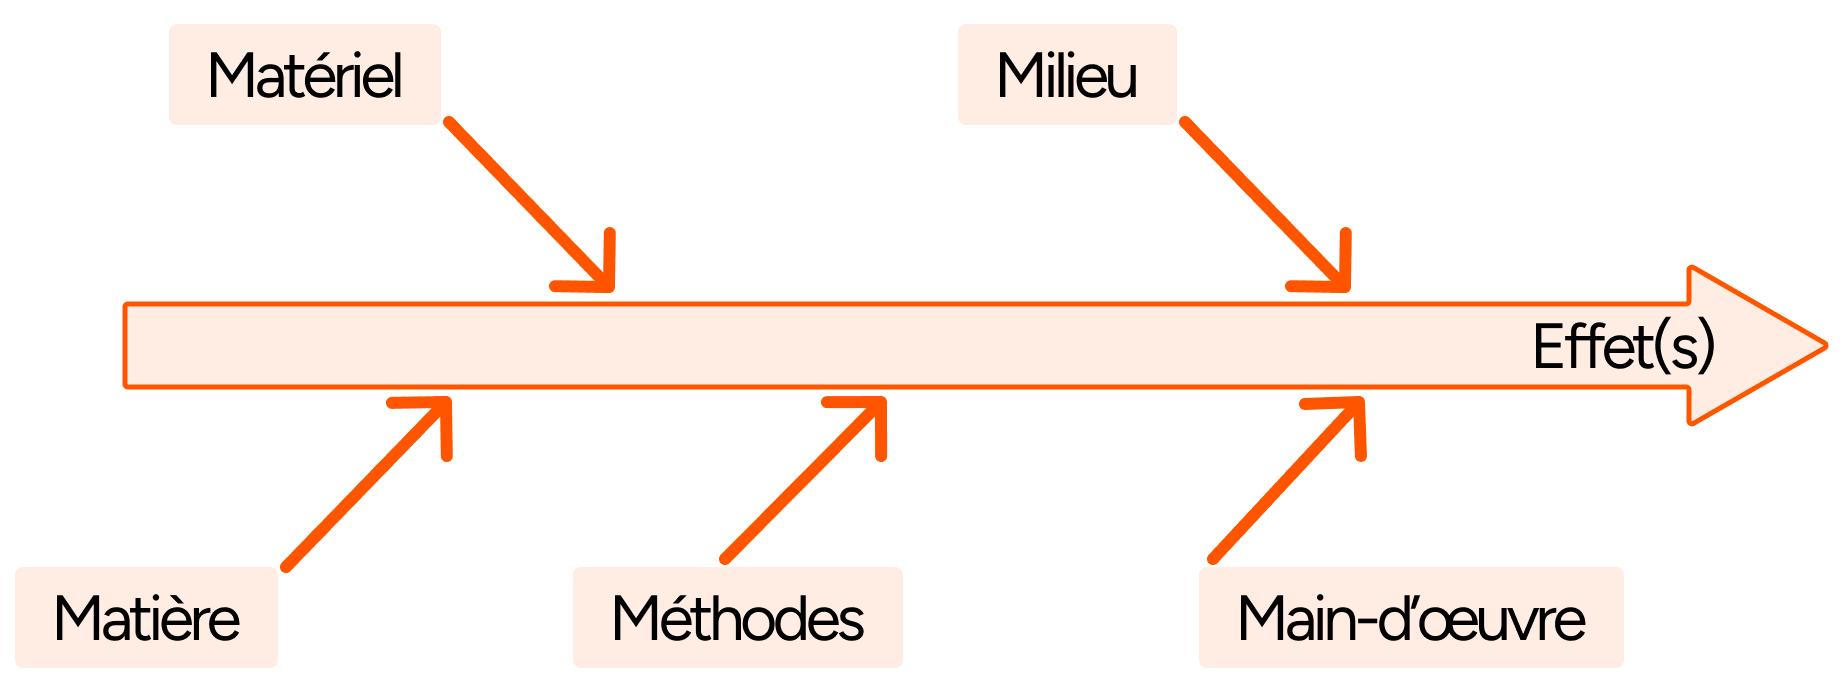
Cet outil est devenu l’un des référents en gestion de la qualité et en gestion des risques, utilisé pour analyser des non-conformités en production, des incidents de sécurité ou des dangers alimentaires.
Pourquoi parle-t-on de « 5M » ?
Le terme 5M fonctionne comme un moyen mnémotechnique pour évoquer les cinq aspects de l’analyse diagnostique, chaque aspect étant désigné par un mot commençant par la lettre M.
Cette classification permet une exploration systématique des causes potentielles sans oublier de dimension important du processus analysé.
À quoi servent les 5M en entreprise ?
La méthode des 5M vise à identifier les causes latentes d’un événement indésirable sans culpabiliser les équipes.
Elle permet de structurer un brainstorming collectif pour trier les idées et les ranger dans des catégories cohérentes.
L’analyse aboutit à la hiérarchisation des causes profondes par ordre de probabilité et d’impact, puis à la définition d’actions correctives associées qui sont suivies et réévaluées pour vérifier leur efficacité dans le temps.
Dans quels domaines utilise-t-on les 5M ?
Les 5M s’appliquent en gestion de la qualité pour analyser des non-conformités en production.
Elles sont utilisées en sécurité au travail et en HSE pour investiguer des accidents ou des incidents professionnels.
La méthode trouve une application en hygiène alimentaire dans le cadre de la démarche HACCP pour structurer l’analyse des risques sanitaires.
Elle intervient aussi en logistique, en gestion de projet et dans les démarches d’amélioration continue.
5M et autres outils d’analyse de causes
Le diagramme d’Ishikawa se combine avec la méthode des 5 pourquoi pour creuser une cause précise et atteindre la cause racine.
Les 5M catégorisent les causes par familles, les 5 pourquoi permettent d’approfondir chaque cause identifiée.
L’arbre des causes de l’INRS constitue une autre méthode structurée de recherche de faits ayant concouru à la survenue d’un accident.
Le diagramme 5M représente un classement en catégories indépendantes de l’ensemble des causes possibles d’un type d’accident.
Que signifient les 5 M du diagramme d’Ishikawa ?
Main‑d’œuvre
La catégorie Main‑d’œuvre regroupe les causes liées aux ressources humaines, comprenant les compétences, la formation et l’information du personnel.
Les problèmes de cette famille incluent un manque de compétences, une formation insuffisante ou une information inadéquate sur la bonne exécution des tâches.
Cette catégorie couvre aussi l’organisation du travail, les effectifs, la motivation et la répartition des tâches au sein de l’équipe.
Matériel (Machines)
Le Matériel rassemble les équipements, machines, outils, instruments de mesure et logiciels.
Les problèmes liés au matériel incluent des pannes répétées, une absence de maintenance ou des équipements inadaptés qui peuvent générer des non-conformités récurrentes.
Cette famille inclut aussi les technologies informatiques, les systèmes de production et les instruments de contrôle utilisés dans le processus.
Matière
La Matière regroupe les causes liées aux matières premières, composants et intrants : qualité, conformité, conditions de stockage, traçabilité.
Des fournitures de mauvaise qualité, des matières premières périmées ou des pièces avec des défauts constituent des causes typiques de cette catégorie.
Cette catégorie inclut les consommables et les éléments transformés dans la chaîne de production.
Méthode
La Méthode désigne les procédures, modes opératoires, instructions de travail et protocoles appliqués.
Les dysfonctionnements ou ralentissements dans les processus de travail, les erreurs dans les instructions ou modes d’emploi relèvent de cette famille.
Cette catégorie couvre aussi l’organisation du processus, la recherche et développement et les pratiques employées dans la réalisation de l’effet analysé.
Milieu : environnement de travail et contexte
Le Milieu représente les conditions environnementales : température, humidité, luminosité, bruit, propreté des locaux, mais aussi contexte réglementaire et contraintes externes.
Un marché volatile, une concurrence très rude ou une législation particulièrement contraignante peuvent constituer des causes liées au milieu.
Cette famille inclut l’environnement physique de travail, l’ergonomie des postes et le contexte dans lequel se situe le problème.
Comment utiliser la méthode des 5M pas à pas ?
Étape 1 : Définir clairement le problème (l’effet à analyser)
La première étape consiste à formuler clairement l’effet à analyser.
Le problème doit être précis et partagé par l’ensemble du groupe, par exemple « contamination microbiologique détectée sur la ligne de conditionnement B » plutôt qu’un énoncé vague comme « problème qualité ».
Une formulation factuelle et mesurable du problème permet d’éviter d’avoir un discours sur une situation sans connaître la situation réellement.
Étape 2 : Constituer un groupe de travail pluridisciplinaire
La constitution d’un groupe de travail réunit les personnes directement concernées : opérateurs, responsable qualité, maintenance, encadrement.
Cette approche collective permet de collecter toutes les idées et d’identifier les causes les plus probables depuis le terrain.
Le groupe d’analyse doit être pluricompétent pour couvrir l’ensemble des dimensions techniques, organisationnelles et humaines du problème.
Étape 3 : Lister les causes possibles par famille 5M (brainstorming)
Pour chaque famille 5M, il faut lister les causes possibles sans jugement dans un premier temps.
Les arêtes du diagramme se peuplent progressivement, représentant les causes de manière hiérarchisée avec des causes principales et des causes secondaires.
L’objectif de cette phase est de recenser toutes les causes possibles avant de les évaluer et de les hiérarchiser.
Étape 4 : Hiérarchiser les causes et identifier les causes racines
Une fois le diagramme complété, il faut hiérarchiser les causes profondes par ordre de probabilité et d’impact.
Cette hiérarchisation permet de focaliser les efforts sur les causes qui ont le plus d’influence sur le problème identifié.
La méthode des 5 pourquoi peut être utilisée en complément pour creuser une cause précise et atteindre la cause racine du dysfonctionnement.
Étape 5 : Définir et suivre le plan d’action correctif
Les mesures correctives sont définies pour chaque cause racine identifiée, avec un responsable de mise en œuvre, un délai et un coût prévisionnel.
Cela permet d’en assurer la traçabilité et le suivi dans un plan d’actions formalisé.
Le suivi consiste à vérifier que les actions retenues sont mises en œuvre selon les échéances planifiées et à les réajuster au besoin.
L’évaluation permet de vérifier l’impact des actions correctives et d’analyser les écarts entre le résultat attendu et la situation observée.
Exemples concrets d’application des 5M en entreprise
Exemple 1 : Industrie manufacturière – Taux de rebut élevé sur une ligne de production
Problème : Taux de rebut de 8 % sur la ligne B en juillet.
Main‑d’œuvre : opérateurs peu formés au nouveau procédé, turnover élevé, fatigue due aux horaires en 3×8.
Matériel : machine de soudure mal calibrée, absence de maintenance préventive, outil de coupe usé.
Matière : lot de matières premières avec tolérance trop large, composants fournisseurs non conformes, stockage inadapté avec humidité excessive.
Méthode : procédure de contrôle qualité incomplète, absence de gamme de réglage standardisée, changement de méthode non documenté.
Milieu : température d’atelier trop élevée en été, vibrations dues à un trafic chariot intense, éclairage insuffisant sur poste de contrôle.
Exemple 2 : Logistique – Retards de livraison récurrents
Problème : 20 % des commandes livrées avec plus de 48 h de retard sur le dernier trimestre.
Main‑d’œuvre : manque de formation des préparateurs de commandes, effectifs insuffisants en période de pointe, erreurs de saisie.
Matériel : véhicules de livraison en panne fréquente, scanners de colis défectueux, système WMS lent ou obsolète.
Matière : emballages inadaptés entraînant des casse et retours, étiquettes mal imprimées, ruptures de stocks de consommables.
Méthode : tournées de livraison mal optimisées, procédures de préparation complexes, absence de contrôle de chargement.
Milieu : entrepôt encombré, allées de circulation étroites, contraintes réglementaires de livraison en centre‑ville.
Exemple 3 : Restauration / HACCP – Non‑conformité d’hygiène lors d’un contrôle
Problème : Non‑conformité majeure sur la maîtrise des températures lors d’un contrôle sanitaire.
Main‑d’œuvre : personnel non formé aux bonnes pratiques HACCP, turnover élevé en cuisine, non‑respect des consignes de refroidissement.
Matériel : thermomètres non étalonnés, réfrigérateurs en panne ou mal réglés, matériel de cuisson inadapté.
Matière : produits livrés déjà à température trop élevée, DLC/DLUO non respectées à la réception, rupture de la chaîne du froid chez le fournisseur.
Méthode : procédure de refroidissement non écrite, absence de relevé systématique des températures, plan de nettoyage incomplet.
Milieu : cuisine surchargée en heure de pointe, ventilation insuffisante, local de stockage trop chaud, contraintes d’architecture avec éloignement frigo et cuisson.
5M, 6M et 7M : quelles différences ?
5M : les 5 catégories de base (Matière, Matériel, Méthode, Main‑d’œuvre, Milieu)
Les 5M originaux d’Ishikawa couvrent Matière, Matériel, Méthode, Main‑d’œuvre et Milieu.
Cette classification constitue le socle historique du diagramme de causes et effets.
6M : ajout de la Mesure
La version 6M ajoute la catégorie Mesure, qui réfère à la méthode de mesure, à l’étalonnage ou à la lisibilité des résultats.
Cette famille de causes inclut les indicateurs utilisés pour analyser les résultats, les instruments de mesure et la fiabilité des données collectées.
L’ajout de la Mesure se justifie lorsque les problèmes de mesure, d’étalonnage ou de définition des indicateurs constituent des causes significatives du dysfonctionnement analysé.
7M : ajout du Management (et parfois des Moyens financiers)
La version 7M ajoute le Management, qui réfère aux méthodes d’encadrement, au mode de supervision et d’organisation.
Certaines approches incluent aussi les Moyens financiers pour couvrir les contraintes budgétaires et l’allocation des ressources.
Ces catégories supplémentaires permettent d’explorer des causes liées au pilotage de la performance, aux décisions managériales et aux contraintes de budget qui peuvent impacter le processus analysé.
Quand passer de 5M à 6M/7M ?
Le passage de 5M à 6M ou 7M se justifie lorsque le sujet analysé présente des causes significatives liées à la mesure, au management ou aux moyens financiers.
La classification des M peut varier en fonction du type d’événement indésirable et de ses problématiques spécifiques.
Des catégories supplémentaires telles que le Moment, le Mental ou la Maintenance peuvent être incluses selon le contexte et la nature du problème investigué.
Créez votre DUERP gratuitement en quelques minutes